-
 自动喷粉线如何实现不同工件连续生产?
2026-11-10
-
 金刚石锯片喷漆线应用解析
2026-10-29
-
 大型工件喷涂设备如何选择?
2026-10-29
自动喷粉线如何实现不同工件连续生产?
2026-11-10 18次浏览 来源:展耀涂装
自动喷粉线如何实现不同工件连续生产?对于同时生产多种规格、不同结构金属产品的工厂来说,如何在不频繁停线的情况下完成工件切换,是自动化涂装系统设计中需要解决的问题。
不同工件在尺寸、重量、外形结构和喷涂要求上存在差异。如果仍然按照单一产品的生产方式配置设备,容易出现喷枪位置不适配、喷涂覆盖不足、输送节拍不协调等问题。因此,实现多品种工件连续生产,关键在于输送系统、自动喷涂系统、控制系统和工艺参数之间的协同。
不同工件连续生产面临哪些问题?
在实际生产中,不同工件混线喷涂,主要存在以下几方面差异。
工件尺寸和结构不同
工件尺寸会影响喷枪与工件之间的距离,也会改变喷涂区域和喷枪覆盖范围。对于大型工件,可能需要调整喷枪高度或布置方式;对于带有凹槽、孔洞和复杂边角的工件,则需要考虑静电屏蔽及喷涂死角问题。
喷涂面积和粉末用量不同
不同工件的表面积、结构和涂层要求不同,所需的喷粉量及喷枪工作参数也会存在差异。如果所有工件采用相同的喷涂参数,可能造成部分产品粉末沉积不足,另一些产品则出现粉末过量的问题。
输送节拍存在差异
不同规格工件的喷涂时间和处理要求并不完全相同。如果输送速度固定,而工件之间的间距又不合理,可能造成喷涂区域过载、喷涂时间不足或设备利用率下降。
因此,多品种连续生产并不是简单地将不同工件依次挂上线,而是需要让设备能够适应工件变化。
输送系统如何适应不同规格工件?
输送系统是自动喷粉线实现连续生产的基础,其设计直接影响工件的排列方式、运行节拍和喷涂位置。
常见的输送方式包括悬挂链输送、积放式输送和地面输送等。
对于多规格工件混线生产,可以根据工件重量、尺寸和生产组织方式选择合适的输送系统。
例如,悬挂输送适合具备吊挂条件的金属工件,可以通过不同吊具适配产品规格;积放式输送则可以利用工件之间的独立输送和停放功能,使不同工件按照工艺要求进入相应区域,减少单纯依靠固定节拍造成的限制。
此外,吊具设计也非常重要。不同工件需要结合重心、受力位置和喷涂区域确定吊挂方式,避免工件运行过程中摆动过大,同时减少吊具对喷涂表面的遮挡。
对于多品种生产线,合理的吊具设计能够减少工件切换时的调整工作。
自动喷枪如何实现不同工件的喷涂覆盖?
自动喷涂系统需要根据工件的尺寸和结构调整喷枪布置及工作参数。
对于规格相对固定的工件,可以采用固定喷枪组,通过合理布置喷枪位置和喷涂角度,实现连续自动喷涂。
对于尺寸差异较大的工件,则可以采用升降式喷枪架或可调节喷枪结构,使喷枪覆盖范围适应不同产品的高度和宽度。
在自动喷粉过程中,还需要结合工件表面积、输送速度和涂层要求调整喷枪输出参数,例如粉末输出量、雾化空气及静电电压等。
需要注意的是,不同工件的结构差异可能造成静电屏蔽效应。对于深腔、内角及局部遮挡区域,单纯增加喷枪数量并不能完全解决涂层覆盖问题,还需要结合喷枪角度、喷涂距离及人工补喷进行工艺优化。
对于产品规格变化较大、喷涂路径复杂的生产线,也可以评估采用机器人喷涂,以适应不同工件的喷涂轨迹。
控制系统如何识别和切换不同工件?
如果生产线需要连续处理多种规格工件,仅依靠人工调整喷枪参数,容易增加操作工作量,也不利于保持生产过程的一致性。
因此,可以通过自动化控制系统建立不同产品的喷涂参数。
在具备工件识别条件的生产线上,可以通过编码、传感器或其他识别方式获取工件信息,再根据预设程序调用对应的喷涂参数。
例如:
- 小型工件:调用对应的喷枪工作区域和粉末输出参数。
- 大型工件:调整喷枪覆盖范围及相应工作参数。
- 复杂结构工件:调用相应的喷涂程序,配合特定喷枪动作或人工补喷。
需要强调的是,工件识别和参数自动切换并不是所有自动喷粉线的标准配置,需要根据生产线控制架构、输送方式及产品管理要求进行设计。
如果不同工件之间的尺寸差异较小,也可以采用分组参数管理,减少程序切换的复杂程度。
粉末回收系统如何配合多品种生产?
不同工件连续生产时,粉末回收系统同样需要保持稳定运行。
对于颜色固定、连续批量生产的工况,可以根据粉末使用量和喷涂室结构配置大旋风回收、滤芯回收或组合式回收系统。
如果生产过程中还涉及不同颜色切换,则需要额外考虑换色清理时间、回收粉末的处理方式以及不同颜色之间的交叉污染问题。
因此,多品种生产与多颜色生产并不是完全相同的概念。
如果只是工件尺寸和结构变化,但颜色保持一致,主要解决的是喷枪覆盖、工件输送和参数适配问题;如果同时存在颜色切换,则还需要对供粉系统和回收系统进行针对性设计。
实现连续生产,还需要整线工艺匹配
自动喷粉线并不是喷粉房和自动喷枪的简单组合。
从工件上件、前处理、烘干、自动喷粉、粉末回收,到后续固化和下件,各个环节都需要满足相应的处理能力。
例如,不同工件的尺寸和重量可能影响前处理设备的装载方式;工件热容量不同,可能影响固化过程中的实际升温时间;如果固化炉处理能力不足,即使前端喷涂速度较快,也无法提高整条生产线的实际产能。
因此,设计多品种自动喷粉线时,需要根据工件规格范围、生产数量、涂层要求及工艺节拍进行整体规划。
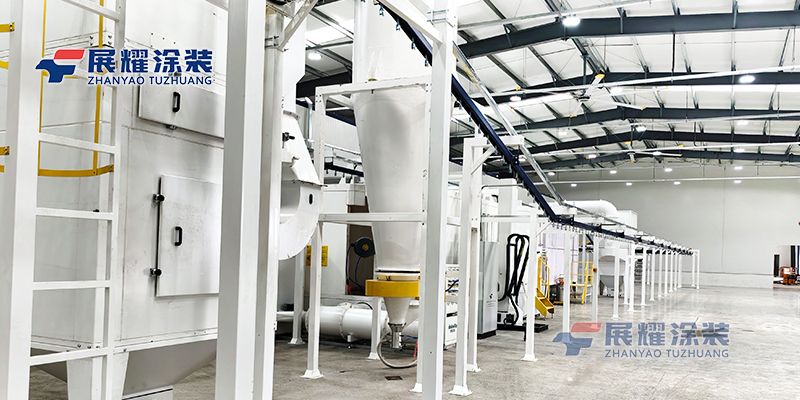
展耀涂装提供定制化自动粉末喷涂生产线,可根据不同工件的结构特点和生产需求,配置输送系统、自动喷涂设备、粉末回收系统及固化设备,使各工序形成协调的连续生产流程。
结语
自动喷粉线实现不同工件连续生产,核心在于设备具备适应产品变化的能力。
通过合理设计输送系统、可调节喷枪结构、自动化参数控制及粉末回收系统,可以减少不同规格工件切换带来的生产影响。
实际方案还需要区分工件规格变化、喷涂工艺变化和颜色变化,根据不同生产条件确定设备配置。只有将喷涂设备与整线工艺进行匹配,才能在保证涂层质量的基础上,提高多品种生产的组织效率。

 官方抖音号
 官方微信号
 官方快手号
 冀公网安备 13012302000439号


